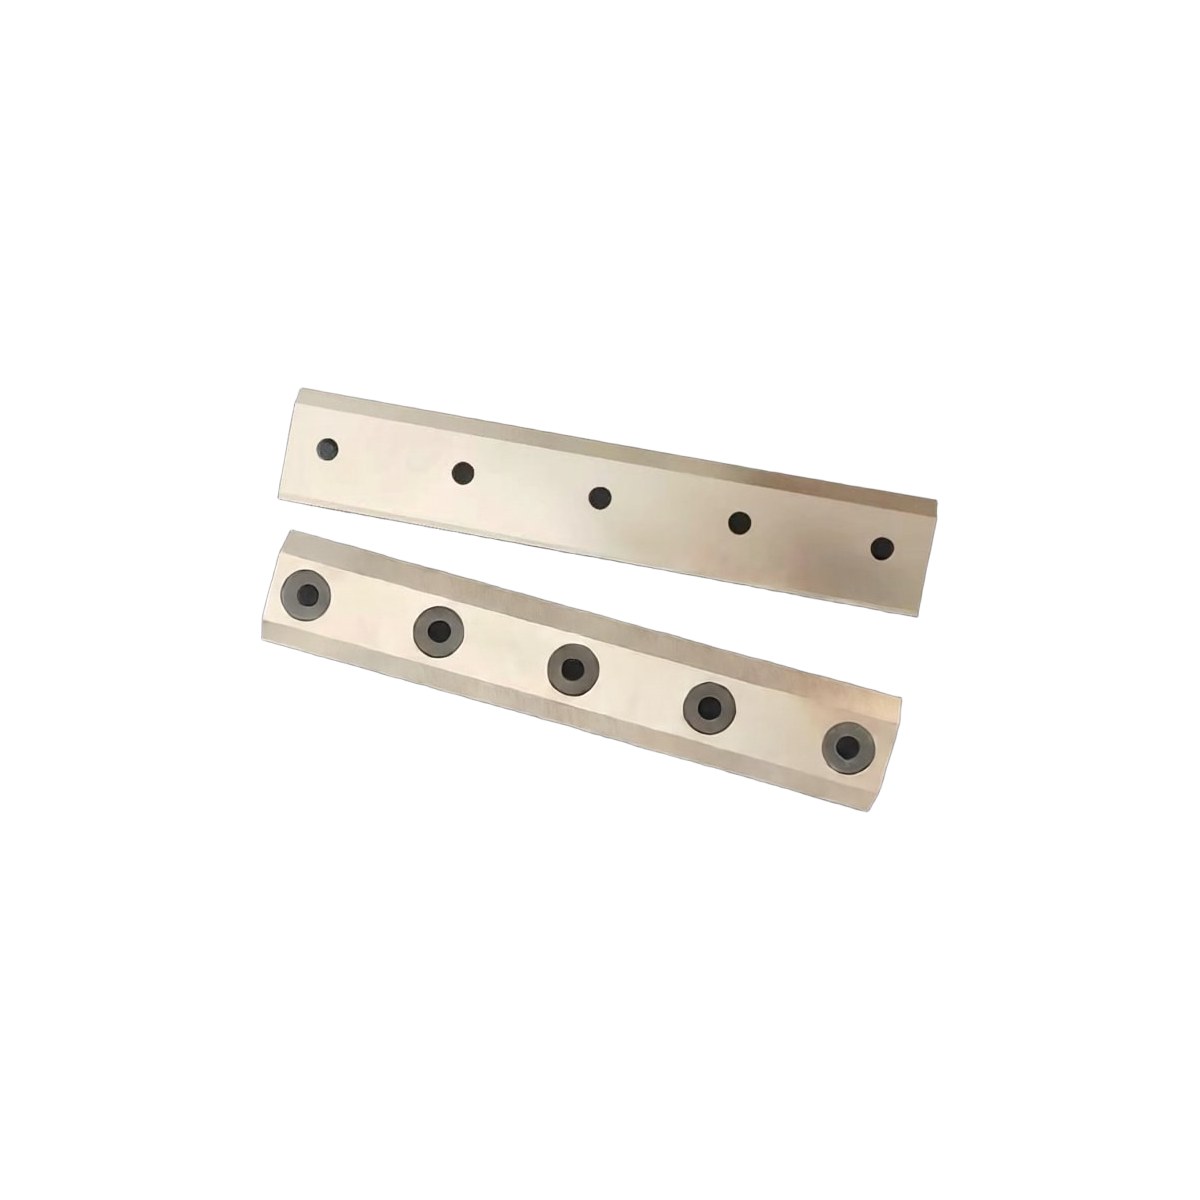
Đặc điểm chính
- Biên dạng chặt dăm, tạo dẻ, bóc veneer và bào
- Vật liệu chống va đập: không sứt khi gặp đinh và cục mắt gỗ
- Chiều dài tối đa 1,500 mm, độ thẳng trong 0.1 mm/m
- Phiên bản hai lưỡi cho tuổi thọ gấp đôi
- Bộ dao khớp nhau, cân bằng cho trục dao tốc độ cao
Thông số kỹ thuật
| Chất liệu | Cr12MoV, 6CrW2Si, 5CrW2Si, HSS M2, SKD-11 |
| Độ cứng | HRC 54–60 (chống va đập); HRC 60–64 (chống mài mòn) |
| Chiều dài | Tối đa 1,500 mm |
| Chiều rộng | 30 – 250 mm |
| Độ dày | 3 – 30 mm |
| Độ thẳng | ≤ 0.1 mm / m |
| Góc lưỡi | 30° – 45° (chặt dăm); 35° – 40° (bào) |
| Cân bằng | Cân bằng theo bộ trong ±2 g cho trục dao tốc độ cao |
| MOQ | 5 chiếc hoặc 1 bộ |
Ứng dụng
Máy chặt dăm trống & đĩa
Sản xuất dăm gỗ cho giấy, ván nhân tạo và sinh khối.
Dây chuyền bóc veneer
Dao bóc và dao cắt cho plywood.
Máy bào & máy phay mộng
Hoàn thiện bề mặt đồ gỗ và chế tác gỗ mộc.
Máy tạo dẻ & máy tinh luyện
Sản xuất dẻ cho OSB và ván dăm.
Các loại dao trong dòng này
Danh sách một phần — không thấy loại dao của bạn? Gửi bản vẽ hoặc ảnh, chúng tôi xác nhận.
Khớp máy và lưỡi thay thế
Dao máy băm dăm, dao máy bào, dao máy bóc gỗ và dao máy nghiền gỗ. Dao băm dăm thường hỏng do sứt mẻ chứ không phải mòn, nên việc chọn thép phụ thuộc vào thứ có trong gỗ — đinh trong gỗ tái chế, mắt gỗ trong gỗ rừng trồng, cát sạn từ bãi gỗ.
Còn gọi là: chipper blades · woodworking knives · planer blades · veneer slicer knives · wood crusher blades.
Vật liệu dùng cho lưỡi dao này
Vật liệu lưỡi dao đa dụng, cân bằng tốt nhất giữa giá thành và tuổi thọ
Xem hướng dẫn vật liệu đầy đủBản nâng cấp tiêu chuẩn của Cr12MoV, tuổi thọ dài hơn 30% trở lên
Xem hướng dẫn vật liệu đầy đủGiải pháp cho vấn đề vỡ mép cắt — đánh đổi độ cứng lấy độ dai
Xem hướng dẫn vật liệu đầy đủLựa chọn hàng đầu cho dây chuyền tốc độ cao, giữ độ cứng tốt ở nhiệt độ cao
Xem hướng dẫn vật liệu đầy đủ